GrelogozoNotas de taller sobre moldeo en escayola

Moldeo en escayola:del yeso en polvo a la copia acabada

yeso · molde · vaciado · repaso

Un molde de escayola se decide mucho antes de mezclar el primer cubo: en cómo se lee el modelo, por dónde se parte, con qué se separa y cuánto tiempo real hay entre el agua y el fraguado. Estas páginas reúnen ese trabajo intermedio, el que rara vez aparece en las fotos del taller y el que explica por qué una copia sale limpia y otra llega con la superficie comida.

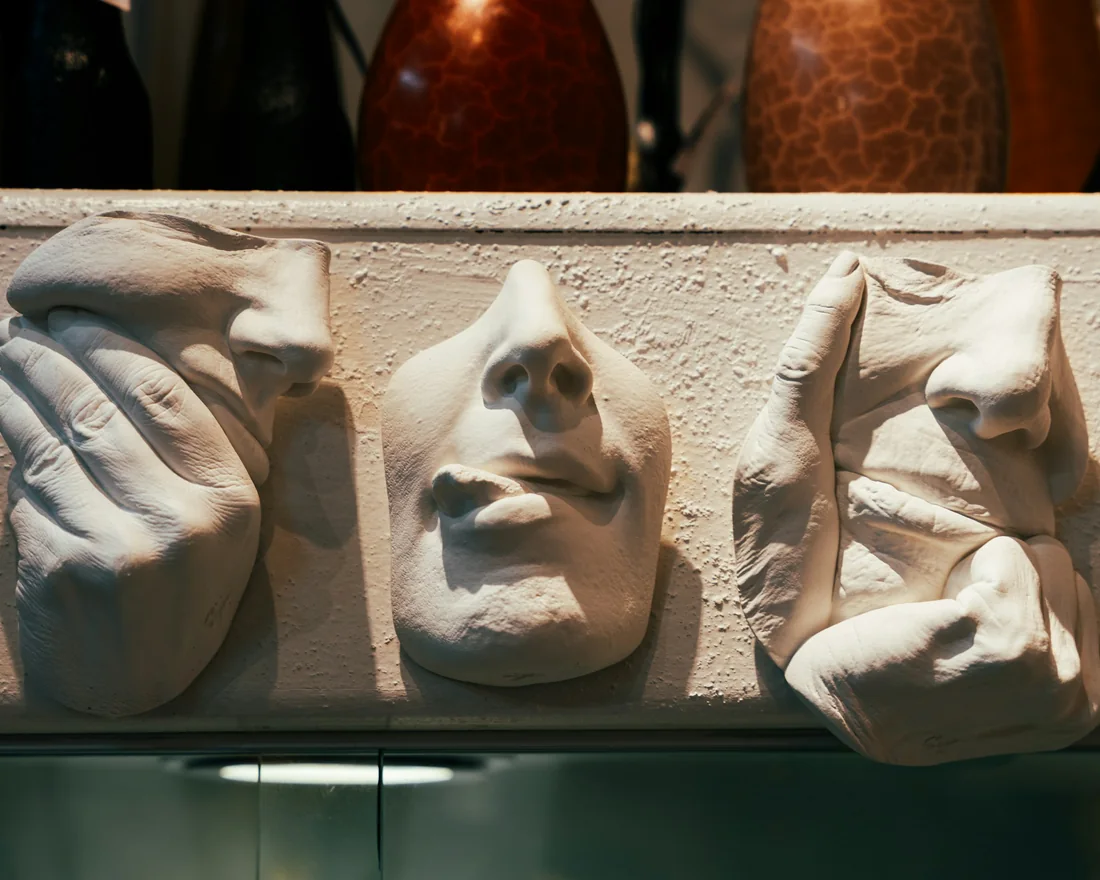
Vaciados de escayola de un rostro y dos manos colocados sobre una repisa clara del taller
Vaciados de prueba guardados a la vista. Conservar las primeras copias de cada molde permite comparar el desgaste de la forma después de varias tiradas.

Qué encontrarás en estas notas

El recorrido sigue el orden real de un trabajo de moldeo: primero el material y sus tiempos, luego la forma, después la separación, el vaciado y por último todo lo que ocurre cuando la pieza ya está fuera del molde. Cada apartado se puede leer por separado, aunque las decisiones de los primeros condicionan a los últimos.

01El yeso de moldear y sus tiempos

La escayola de moldeo es sulfato de calcio hemihidrato: al mezclarse con agua recupera el agua que perdió en el horno y vuelve a cristalizar. De ese detalle químico salen todas las consecuencias prácticas del taller. El fraguado no se puede detener una vez iniciado, la reacción desprende calor y el material aumenta ligeramente de volumen al endurecer, lo que ayuda a que la masa entre en el detalle fino de una forma.

Los yesos de construcción y los de modelado no son intercambiables. Para vaciados se busca un producto fino, de fraguado controlado y con buena resistencia una vez seco; en España se encuentran con facilidad escayolas de modelado de grano fino y yesos cerámicos más duros, pensados para moldes que van a soportar varias coladas. La diferencia entre unos y otros está sobre todo en la finura del molido y en la cantidad de agua que admiten.

La relación agua/yeso manda sobre casi todo

Cuanta más agua, más porosa y más blanda queda la pieza; cuanta menos, más densa, más dura y menos tiempo de trabajo. Trabajar por peso en lugar de a ojo es la manera más sencilla de repetir resultados: se pesa el agua, se pesa el yeso y se anota la proporción que ha funcionado para ese tipo de vaciado. Un mismo saco puede comportarse de otra forma a mitad de invierno, con el agua a diez grados, que en agosto.

El procedimiento habitual consiste en espolvorear el yeso sobre el agua sin remover, dejar que absorba hasta que las islas secas desaparezcan y solo entonces mezclar desde el fondo, evitando levantar burbujas. Después llega el punto de crema, ese intervalo corto en el que la masa aún fluye pero ya sostiene el trazo del pincel; ahí es donde se aplica la capa de detalle.

Acelerar, retrasar, o mejor no tocar nada

El agua templada, la mezcla prolongada y los restos de yeso ya fraguado acortan el fraguado. El agua fría, ciertos coloides y algunos aditivos específicos lo alargan. Antes de recurrir a aditivos conviene agotar lo sencillo: preparar cantidades menores, tener los recipientes limpios y trabajar con el molde ya montado y revisado. La mayoría de las coladas que se estropean no lo hacen por falta de retardante, sino porque algo del montaje no estaba listo cuando la masa alcanzó su punto.

  • Anotar para cada mezcla: gramos de agua, gramos de yeso, temperatura aproximada y minutos hasta el punto de crema.
  • Mezclar siempre en el mismo sentido y sin batir, para no introducir aire en la masa.
  • Limpiar el cubo antes de que el resto endurezca: el yeso viejo actúa como acelerador en la siguiente mezcla.
  • Guardar el saco cerrado y separado del suelo; la humedad ambiental lo estropea en silencio.
02Lectura del modelo y molde a piezas

Antes de tocar el yeso hay que mirar el modelo girándolo despacio y buscar por dónde saldría cada parte sin quedarse enganchada. Toda zona que se cierre sobre sí misma —un rizo, un pliegue profundo, una oreja despegada— obliga a una división más. El molde a piezas no es más que la traducción de esa lectura: una serie de trozos de escayola que se retiran en un orden concreto y que juntos vuelven a formar un volumen cerrado.

Líneas de partición y llaves

La línea de partición se traza donde menos daño hace, aprovechando aristas, cambios de plano o zonas que después se van a repasar de todos modos. Se materializa con tabiques finos de arcilla, láminas de latón clavadas o barreras de plastilina, cuidando que queden perpendiculares a la superficie: si el tabique se inclina, la pieza queda con un rebaje que la traba.

Cada pieza lleva llaves, esas muescas semiesféricas hechas con la punta redonda de una gubia o con una moneda, que garantizan que al montar la forma todo vuelva a su sitio. Conviene numerarlas y marcar además el orden de desmontaje en el exterior, porque a los tres meses nadie recuerda si la pieza cuatro salía antes o después de la cinco.

La madre que sostiene el conjunto

Sobre las piezas se levanta una capa madre, más gruesa y con refuerzo, que las mantiene apretadas durante la colada. Sin ella, la presión del yeso líquido abre las juntas y aparecen rebabas gruesas en la copia. La madre también se divide, con sus propias llaves, y se ata o se cincha al montar.

  • Contar las piezas en voz alta mientras se desmonta y anotarlas en un croquis sencillo.
  • Redondear los cantos exteriores de cada pieza: los ángulos vivos se rompen al primer golpe.
  • Dejar secar la forma antes de la primera colada, pero volver a humedecerla al usarla.
  • Marcar el número de coladas que ha soportado cada molde; el detalle se pierde de forma gradual.

03Moldes de cola y gelatina

Antes de que existieran los elastómeros de taller, las formas flexibles se hacían con colas de origen animal fundidas al baño maría y vertidas sobre el modelo dentro de una caja de escayola. Al enfriar formaban una masa elástica capaz de salir de contrasalidas moderadas, y una vez usada se podía fundir de nuevo para otro trabajo. Es un procedimiento que sigue apareciendo en restauración y en talleres de reproducción de ornamento, sobre todo cuando se trabaja con originales que no admiten productos modernos.

Sus límites son evidentes: la cola es sensible a la temperatura y a la humedad, se deforma con el tiempo, encoge al enfriar y admite pocas coladas antes de perder nitidez. Además obliga a sellar bien el modelo, porque cualquier zona porosa absorbe la mezcla caliente. Frente a la silicona pierde en fidelidad y en durabilidad; gana en coste, en reversibilidad y en la posibilidad de reutilizar el mismo material una y otra vez.

Cuándo sigue teniendo sentido

Tiene sentido cuando se necesita una o dos copias de un relieve, cuando el presupuesto del trabajo no justifica un elastómero, o cuando el molde debe desaparecer después del encargo. En cambio, para una tirada larga o para una pieza con detalle muy fino, el tiempo que se gana con una silicona compensa de sobra la diferencia de precio.

Las colas se calientan a temperatura moderada y nunca al fuego directo: sobrecalentadas pierden elasticidad y ya no recuperan sus propiedades por mucho que se dejen reposar.

04Desmoldeantes y separadores

Yeso contra yeso se pega sin remedio. La película separadora es lo único que impide que la forma y la copia se conviertan en un solo bloque, y su aplicación es probablemente el paso donde más trabajos se pierden. Un exceso empasta el detalle; una zona olvidada arranca un trozo de superficie al desmoldar.

Los productos habituales

El jabón de moldeo, aplicado con brocha blanda y retirado el exceso con esponja, es el separador clásico para escayola sobre escayola: se dan varias manos finas hasta que la superficie tiene un brillo satinado uniforme, sin espuma acumulada en los huecos. Sobre él se pueden añadir capas grasas ligeras, tipo estearina disuelta o vaselina muy diluida, cuando el molde es complejo. Para sellar previamente un modelo poroso se recurre a lacas de goma laca o a imprimaciones que cierren el poro sin rellenar el relieve.

Con silicona la lógica cambia. La escayola no se adhiere a la silicona curada, así que para colar yeso dentro de un molde de silicona no hace falta desmoldeante, aunque una fina película de agua jabonosa ayuda a que la masa moje bien la superficie. En cambio, silicona sobre silicona sí se pega, y ahí el separador es imprescindible.

  • Aplicar siempre a brocha y en varias manos finas, nunca una capa gruesa.
  • Retirar la espuma del jabón antes de que seque dentro de los detalles.
  • Revisar a contraluz: las zonas mates delatan un punto sin cubrir.
  • Repetir la separación entre coladas, aunque el molde parezca todavía brillante.

05Silicona y camisa rígida

Una silicona de moldeo resuelve en una sola pieza lo que en escayola exigiría seis o siete: entra en contrasalidas, se estira lo justo para liberar la copia y devuelve el detalle con una fidelidad que el yeso no alcanza. A cambio necesita una camisa rígida que la sostenga, porque por sí sola no mantiene la forma bajo el peso de la colada.

Dos familias y una incompatibilidad conocida

Las siliconas de condensación son más tolerantes con los soportes y algo más baratas, pero encogen con el tiempo y tienen una vida útil limitada. Las de adición reproducen mejor y se mantienen estables durante años, aunque son sensibles a la inhibición: ciertos azufres, algunas plastilinas, restos de látex o guantes inadecuados pueden dejar zonas pegajosas sin curar. Probar el material sobre un pequeño trozo del modelo antes de gastar el bote entero evita ese disgusto.

Aplicación y camisa

Para piezas con relieve se trabaja a pincel, empezando por una capa muy fina que persiga el detalle y siguiendo con capas espesadas que den cuerpo hasta un espesor razonable y regular. Sobre la silicona curada se levanta la camisa de escayola con refuerzo de fibra, dividida en dos o más partes con sus llaves, y se prevé un plano de apertura limpio. Si la camisa no abraza bien, la silicona se deforma y la copia sale con la geometría corrida.

  • Pesar los componentes con báscula y mezclar hasta color uniforme, raspando paredes y fondo.
  • Verter en hilo fino y desde altura, dejando que el material se estire y suelte aire.
  • Mantener un espesor constante: las zonas finas se rompen y las gruesas encarecen sin aportar nada.
  • Guardar el molde montado dentro de su camisa, no apoyado sobre un canto.

06Colado y compactación de la masa

El vaciado se juega en los primeros minutos. La capa de detalle, aplicada cuando la masa apenas empieza a espesar, es la que va a formar la piel de la pieza: se lanza o se pincela cubriendo toda la superficie y se insiste con el pincel en los huecos, empujando el aire hacia fuera. Una burbuja atrapada ahí se convierte en un cráter que luego habrá que rellenar y repasar.

Sobre esa primera capa se añaden las siguientes, ya con la masa más consistente, hasta alcanzar el espesor previsto. Si el molde es cerrado y la pieza va hueca, se hace girar el conjunto para que la masa recorra el interior antes de empezar a tirar, repitiendo la operación con mezclas sucesivas.

Sacar el aire

Golpear suavemente el lateral del molde, apoyarlo sobre una mesa que vibre o darle pequeños toques rítmicos hace subir las burbujas. Es un gesto que conviene hacer pronto y con moderación: pasado el punto de crema, la vibración ya no mueve nada y solo sirve para descolocar las piezas. Mezclar sin batir, dejar reposar unos segundos la masa antes de verter y colar en hilo continuo reducen el problema desde el origen.

  • Tener el molde cerrado, atado y apoyado en posición estable antes de mezclar.
  • Humedecer la forma de escayola para que no robe agua a la primera capa.
  • Calcular la cantidad con algo de margen: interrumpir una colada para preparar más masa deja una junta visible.
  • No añadir agua a una mezcla que ya está espesando; esa masa recuperada nunca fragua bien.

07Armado interior y espesor de pared

Una copia hueca bien hecha pesa poco, seca antes y se rompe menos que una maciza del mismo tamaño. Para conseguirlo hay que controlar dos cosas al mismo tiempo: cuánto material hay en cada punto y qué lo mantiene unido.

El refuerzo

Las fibras —estopa, yute, fibra de vidrio en hebra— se empapan en la masa y se colocan entre la segunda y la tercera capa, cruzadas y siguiendo las zonas de mayor tensión: cuellos, salientes finos, uniones entre volúmenes. Nunca deben tocar la superficie exterior, porque marcan la piel y aparecen al lijar. Cuando hace falta rigidez añadida se recurre a varillas, siempre de un material que no oxide: una varilla de acero común acaba dibujando manchas de herrumbre que atraviesan la escayola.

El espesor

No existe un número único. Una pieza pequeña de sobremesa se sostiene con una pared fina, mientras que un volumen grande necesita bastante más y además un reparto inteligente: más material en las bases y en los puntos de apoyo, menos en las zonas volantes. Lo importante es que el espesor sea regular, porque los cambios bruscos concentran tensiones y secan a distinta velocidad.

  • Comprobar el espesor con una varilla fina antes de que la masa endurezca.
  • Reforzar apéndices y zonas estrechas antes de que empiecen a dar problemas.
  • Prever cómo se apoyará la pieza terminada y compensar ahí el peso.
  • Dejar secar la copia con aire alrededor, no apoyada contra una pared fría.
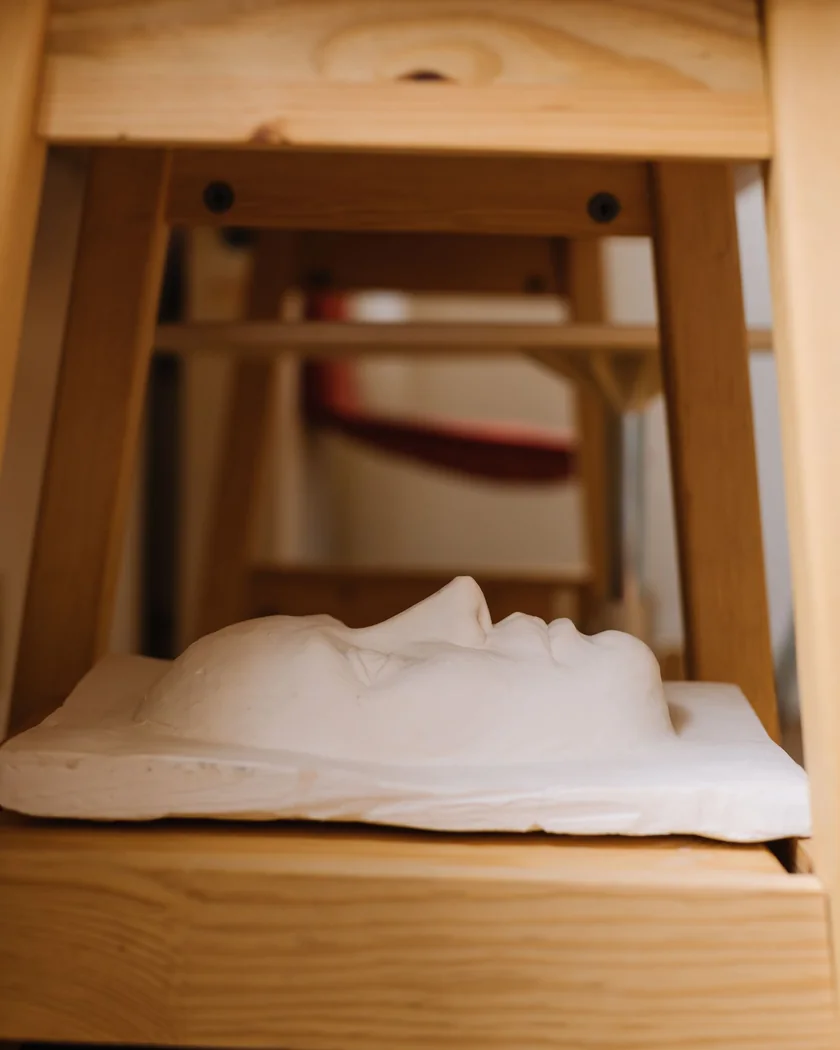
Vaciado de escayola de un rostro apoyado sobre un taburete de madera, en espera de repaso
Copia recién desmoldada y todavía húmeda. En este estado la escayola se corta con facilidad y las rebabas se retiran sin arrancar material.

08Desmoldeo y repaso de costuras

El momento de abrir el molde se reconoce por el calor: la reacción alcanza un pico y, cuando la pieza empieza a enfriarse, ya ha fraguado lo suficiente. Abrir antes deforma; esperar demasiado, sobre todo en formas complicadas, complica la salida porque el yeso ha terminado de expandir contra el molde.

Las piezas se retiran en el orden inverso al que se montaron, ayudándose con cuñas de madera y con agua, nunca con golpes secos de metal. Si una pieza se resiste, casi siempre es porque queda una contrasalida no prevista o un punto sin separador; forzar solo consigue llevarse un trozo de la copia.

Las costuras

Toda junta deja una rebaja. Con la pieza aún húmeda se rebaja con cuchilla o gubia siguiendo la forma, no cortando a través de ella, y después se iguala con escofina fina y lija. Los poros y cráteres se rellenan con una pasta de escayola algo más líquida que la de colada, aplicada con espátula pequeña y dejada ligeramente en relieve para lijarla luego a ras.

El riesgo del repaso es pasarse. Cada pasada de lija se lleva un poco del modelado original, y una superficie demasiado uniforme delata el trabajo tanto como una costura sin tocar. Merece la pena parar, mirar la pieza con luz rasante y decidir qué hace falta de verdad antes de seguir.

  • Trabajar la costura en húmedo siempre que se pueda; en seco cuesta el doble y levanta polvo.
  • Comparar con el modelo original o con una copia anterior antes de dar por terminado el repaso.
  • Dejar la pieza completamente seca antes de cualquier acabado: la humedad interior arruina el color.

09Tonificación de la superficie

La escayola cruda es extremadamente absorbente: cualquier color aplicado directamente entra como en un secante y deja manchas irreversibles. Por eso el primer paso de cualquier acabado es cerrar el poro de forma controlada, con una capa muy diluida de cola, de goma laca o de una imprimación acrílica fina, hasta que la superficie acepte el color sin tragárselo.

Formas de dar color

Las veladuras sucesivas, muy diluidas y aplicadas sobre la pieza ligeramente húmeda, permiten construir el tono poco a poco y corregir por el camino. Los acabados a la cera, frotados con trapo después de una base tonal, dan una profundidad que el color plano no consigue. Y en muchas ocasiones lo más razonable es no teñir nada: un vaciado bien hecho tiene una superficie propia que se pierde en cuanto se cubre.

Cuando se busca imitar piedra, bronce o terracota, la clave está en el contraste entre fondo y relieve: un tono general algo más oscuro, retirado después de las partes salientes, imita el desgaste natural mucho mejor que un color uniforme. Conviene probar cada receta en un recorte de escayola del mismo lote, porque la absorción cambia de una pieza a otra.

  • Secado completo antes de sellar; una pieza tibia todavía tiene agua dentro.
  • Diluir más de lo que parece necesario y dar más manos.
  • Guardar la receta anotada: proporciones, número de capas y tiempo entre ellas.
  • Probar siempre en una muestra antes de tocar la pieza buena.

10Ventilación y limpieza del polvo

El polvo de escayola es muy fino, se queda suspendido durante horas y se deposita en todas partes: en las herramientas, en los moldes guardados y en las vías respiratorias. Aunque no sea el más agresivo de los polvos de taller, lijar en seco durante una tarde llena el aire de partículas que conviene no respirar de forma habitual.

Reducir el polvo en origen

Lijar en húmedo, trabajar las costuras mientras la pieza aún está fresca y aspirar con filtro adecuado en lugar de barrer son las tres medidas que más cambian el ambiente de un taller. Barrer en seco no elimina el polvo: lo vuelve a poner en el aire. Una extracción localizada cerca del punto de lijado, o simplemente trabajar junto a una ventana con corriente cruzada, completa el conjunto.

Agua, desagües y residuos

El yeso fragua dentro de las tuberías. El agua de lavado no puede ir al desagüe sin más: se deja decantar en un cubo, se retira el sedimento ya endurecido y solo entonces se vacía el agua limpia. Es una rutina de dos minutos que evita atascos difíciles de resolver.

  • Mascarilla adecuada para polvo fino durante el lijado en seco.
  • Protección ocular al abrir moldes y al usar herramienta de corte.
  • Cubo de decantación fijo junto al punto de agua, vaciado con regularidad.
  • Superficies despejadas al final de cada jornada: el polvo acumulado se levanta con cualquier movimiento.
  • Consultar siempre la ficha de seguridad de los productos usados, sobre todo con elastómeros y disolventes.

Contacto

Grelogozo es un proyecto editorial independiente dedicado al moldeo en escayola. Si detectas un error, quieres matizar algo por experiencia propia o echas en falta un apartado dentro de esta temática, puedes escribir por correo electrónico. No hay formularios ni suscripciones: solo una dirección.

[email protected]

Las notas describen prácticas habituales de taller y no sustituyen las instrucciones del fabricante de cada material ni la formación presencial con alguien que ya conozca el oficio.